在智能制造持续深化的当下,温度控制早已不再是简单的升温与降温,而是决定工艺一致性、产品良品率、设备运行能效的核心一环。锂电烘烤、隧道炉热处理、塑料挤出成型、多列包装热封、半导体腔体加工等大量工业装备,普遍具备多温区协同作业特征,不同温区既需要独立精准调控,又要实现整体工况协同联动。传统方案采用多台单回路温控仪表堆砌,存在柜内布线繁杂、温区同步性差、调试周期漫长、数据集中管理困难、综合成本居高不下等现实痛点,制约设备整机性能提升。东崎电气深耕工业测控三十余年,依托自主研发的 TPID 微分先知引擎算法平台,推出系列多回路温控模块,以高密度通道、智能控制算法、丰富通讯能力、模块化灵活架构,为多温区工业设备提供一体化高效管控解决方案,助力装备制造企业实现温控环节国产替代与效能升级。
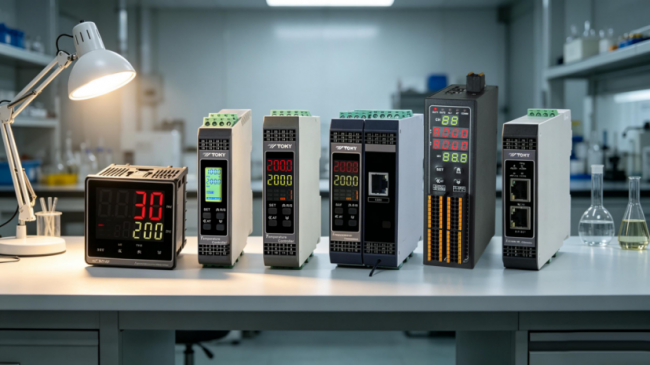
多温区设备的温控难题,藏在工业生产的各个细节之中。不少设备厂商在做多温区设备设计时,习惯选用多台独立单回路温控表,每一个温区对应一台仪表。该方案架构简单,但落地之后弊端逐步显现。硬件层面,多台仪表占用大量控制柜安装空间,接线数量成倍增加,现场布线工作量大,后期故障排查、维护检修难度高;性能层面,各个温区控制相互独立,缺少协同调度机制,炉体、腔体内部热量互相耦合干扰,部分温区升温超调严重,部分温区升温滞后,温区间温差难以收敛,直接造成成品良率波动。调试环节,每一路 PID 参数需要逐台整定,面对 8 路、16 路甚至更多温区设备,现场调试耗时漫长,十分依赖工程师个人经验。数字化层面,分散式仪表数据汇总繁琐,难以统一接入 PLC、上位机与 MES 系统,温度数据采集、存储、追溯效率低下,无法满足智能工厂的数据化管理要求。除此之外,部分工况兼具加热、制冷双向调节需求,普通温控单元适配能力不足,面对复杂负载容易出现控制振荡,长期运行稳定性不足。
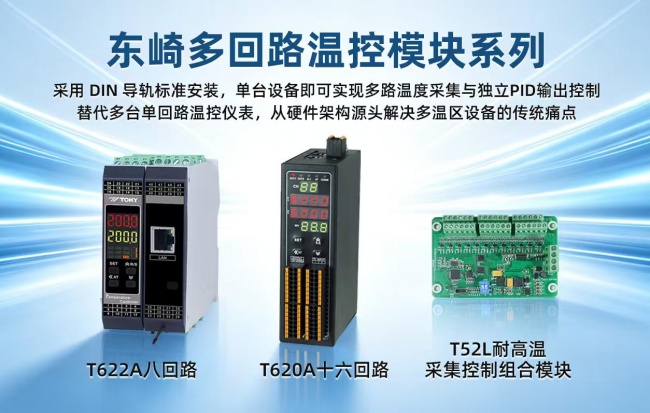
市场迫切需要一套集成化、智能化的多回路温控解决方案,既能实现每个温区独立闭环 PID 控制,又能够简化硬件架构,缩短调试周期,打通工业数字化链路,兼容锂电、橡塑、包装、热处理、实验设备等多元行业工况。东崎多回路温控模块系列,包含 T622A 八回路、T620A 十六回路以及 T52L 耐高温采集控制组合模块等产品,采用 DIN 导轨标准安装,单台设备即可实现多路温度采集与独立 PID 输出控制,替代多台单回路温控仪表,从硬件架构源头解决多温区设备的传统痛点。
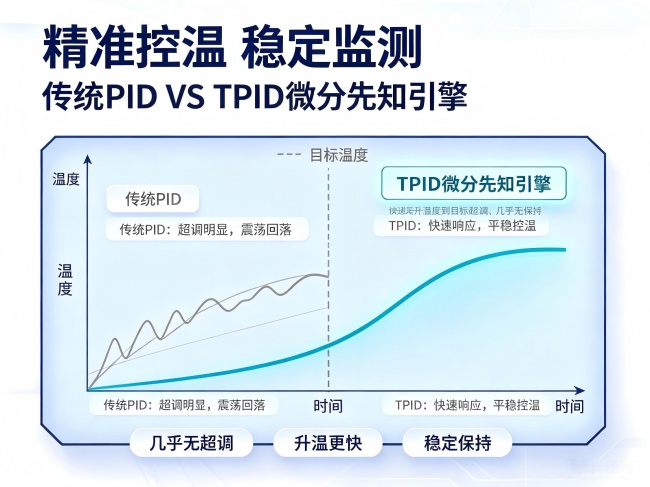
核心算法是温控模块的灵魂,东崎多回路温控模块搭载自研TPID 微分先知引擎,融合微分先行架构、模糊推理规则库与经典 PID 控制逻辑,针对工业现场各类非线性、大滞后被控对象深度优化,有效改善传统 PID 升温慢、超调大、震荡波动等顽疾。该算法可将设备升温速率提升 30%,在升温阶段预判温度变化趋势,提前修正输出量,实现快速升温同时抑制温度过冲,温度波动可稳定控制在极小范围,保障各个温区温度平稳收敛。模块配备两种模式 AT 自整定功能,区别于传统依靠温度震荡完成参数计算的整定方式,50% 模式可在升温过程中完成 PID 参数自动运算,整定时间相比传统方案缩短 50% 以上,无需等待温度反复升降震荡;现场工程师只需要一键启动自整定,模块自动识别被控对象热特性,生成适配 PID 参数,大幅降低多温区设备调试难度,减少对人工经验依赖,缩短整机交付周期。同时模块支持丰富控制模式,常规 PID 用于高精度恒温场景,位式 ON‑OFF 控制适配简单工况,加热‑制冷双 PID 模式可满足挤出设备、冷热试验腔体双向调控需求,加热与制冷输出互锁,避免同时输出造成功耗峰值过高,保护硬件负载,拓宽设备工况适配边界。
在硬件性能与信号采集层面,东崎多回路温控模块实现高密度通道集成,T622A 八回路、T620A 十六回路型号,单模块集成多路独立控制通道,每个通道完全隔离,通道之间互不干扰,支持 K、T、E、J、N、R、B、S 全系列热电偶,兼容 PT100 热电阻信号输入,测量精度可达 0.2 级,多路同步高速采样,保障每一个温区测温精准可靠。针对锂电真空烘箱这类严苛高温工况,T52L 系列采用采集模块与控制模块分离式创新设计,采集单元元器件全部选用耐高温物料,能够长期承受 125℃环境温度,放置在腔体高温区域完成信号采集,控制模块布置在控制柜常温环境,二者通讯对接,可灵活扩展至几十甚至上百路温度测控,兼顾耐高温能力与系统拓展性,完美适配锂电极片烘干、真空热处理等特殊场景。
工业现场电磁环境复杂,变频器、接触器会带来大量电磁干扰,容易造成温度信号漂移、控制异常。东崎多回路温控模块通过完整 EMC 电磁兼容测试,内置信号陷波滤波算法,针对工频干扰做专项优化,在强干扰现场依旧保持测温稳定;硬件加强绝缘防护,遵循 IEC61010‑1 工业安全标准,具备传感器断线、超温等多重报警机制,故障信号可以输出至 PLC,实现故障预警与联动保护,守护整套设备连续安全生产,降低意外停机风险。
数字化互联能力,是当下工业装备升级的硬性指标。东崎多回路温控模块配齐主流工业通讯接口,支持 Modbus‑RTU、Modbus‑TCP,可搭配东崎网关拓展 EtherCAT、Profinet 工业总线协议,无缝对接 PLC、触摸屏、上位机、MES 工业系统,所有温区的设定温度、实际温度、输出状态、报警信息能够实时上传,同时上位机可以下发参数指令,实现远程参数配置、程序温控下发,完成多温区集中监控、数据存储、工艺追溯,助力设备实现智能化升级,契合智能工厂建设需求。对比传统多台仪表组网,模块只需要一组通讯总线,简化布线,降低通讯故障概率。硬件采用 DIN35 导轨安装,直接装配电控柜内,体积紧凑,大幅减少柜体占用空间,降低设备厂商柜体物料、接线人工成本,后期维护时只需要针对单模块检修替换,运维效率显著提升。
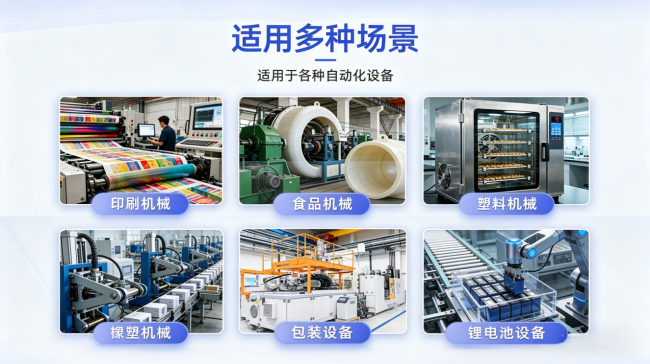
新能源锂电行业,涂布、卷绕、化成、极片烘干等工序大量使用多温区烘箱、真空炉,电芯品质高度依赖各温区温度一致性。T52L 耐高温多回路模块,直面高温真空工况挑战,多路温区独立闭环控制,各温区温度波动可控,保障电芯加工一致性,降低批次不良率。
橡塑塑料机械领域,挤出机、注塑机、热流道模具,往往需要管控料筒多个区段温度,不同区段工艺温度差异大,负载热滞后特性各不相同。模块多路独立 TPID 算法适配不同热惯性区段,加热制冷双 PID 功能适配挤出冷热协同工艺,抑制温度波动,保障塑胶熔融塑化均匀稳定,减少产品毛刺、缺料等工艺缺陷。
包装机械行业,多列包装机、热封设备拥有多组热封工位,每一组热封头温度直接决定封口质量,温度过高薄膜烫破起皱,温度过低封口虚封渗漏。东崎多回路模块对每一路热封工位独立精准控温,温区之间互不干扰,保障每一条封口质量均匀稳定,简化电控柜布局,便于设备厂商标准化整机设计。
工业热处理与烘箱窑炉行业,隧道炉、分段烘箱、退火炉,沿着物料输送方向划分多个温区,需要依次实现升温、保温、恒温等工艺段。模块支持多段程序温控功能,各路温区既可独立运行工艺曲线,也可以配合上位机完成温区协同调度,解决炉体热量耦合带来的温差难题,提升热处理工件加工一致性。
除此之外,半导体设备、实验室多腔试验设备、食品烘干设备等场景,多回路温控模块凭借通道灵活可选、算法智能、通讯完备的优势,均可提供适配解决方案,兼顾中低端通用设备到高端精密装备不同层级需求,帮助设备厂家简化电控开发工作量,缩短整机研发周期,提升设备市场竞争力。
一套优秀的工业解决方案,不止于硬件产品本身,更离不开技术服务支撑。东崎电气三十余年深耕测控领域,拥有完整技术服务网络,可为设备厂商提供前期方案选型、应用技术支持、现场调试协助,针对特殊工况也可提供定制化适配建议,从方案设计到落地运维全链路陪伴,助力客户解决多温区温控各类疑难问题。
制造业转型升级浪潮之下,温控系统不再只是设备附属部件,而是工艺实现的核心载体。多温区设备告别多台单表堆砌的旧模式,转向集成式多回路温控模块,已经成为装备升级的明确趋势。东崎多回路温控模块,依托 TPID 微分先知引擎核心算法、高精度多路采集、灵活模块化架构、完善工业通讯能力,解决多温区设备超调震荡、调试繁琐、布线复杂、数字化对接困难等系列痛点,兼顾性能、成本、易用性三大维度,赋能锂电、橡塑、包装、热处理等各行业装备,实现多温区高效、稳定、智能管控,为国产工业装备高质量发展注入温控力量。
发表回复